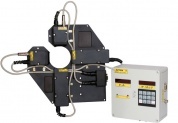
Le système est conçu pour la numérisation laser sans contact et la mesure de l'épaisseur des rondelles plates (entretoises).
Domaine d'application : production à grande échelle.

Système de mesure d'épaisseur de rondelles plates (entretoises) série RF035

Système de mesure de l'épaisseur de rondelles plates (entretoises)
| Paramètre | Valeur | |
| Plage de mesure d'épaisseur, mm | 0,6...3,5 | |
| Exactitude de mesure, µm | ±5 | |
| Diamètre des entretoises, mm | 25,4 | |
| Productivité, pièces/heure | >1000 | |
| Source lumineuse |
laser à semi-conducteur rouge, longueur d'onde 660 nm |
|
| Puissance de sortie, mW | <1 | |
| Classe de sécurité laser | 2 (IEC60825-1) | |
| Interface | Ethernet | |
| Alimentation, V | 220 | |
| Résistance environnementale : | ||
| Vibrations | 20 g / 10…1000 Hz, 6 heures pour chacun des axes XYZ | |
| Choc | 30 g / 6 ms | |
| Lumière ambiante admissible, lx | 30000 | |
| Humidité relative, % | 5-95 (sans condensation) | |
| Température ambiante de fonctionnement, °C | 0…+45 | |
| Température de stockage, °C | -20…+70 | |
| Dimensions, mm | 442x240x339 | |
| Matériau du boîtier | aluminium | |
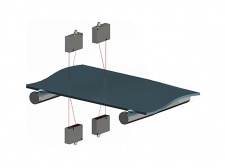
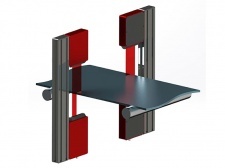
Le fonctionnement du système repose sur le principe du balayage laser de la surface de l'entretoise par deux capteurs laser situés sur les côtés opposés de l'entretoise.
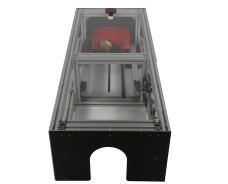
La structure du système est représentée ci-dessous (les capots latéraux étant retirés) :

Le système comprend une base, sur laquelle sont installées les parties suivantes : un bac pour entretoises (1), un distributeur (2) avec un entraînement (3), un disque (4) avec un entraînement (5), un entraînement de rotation pour entretoises (6), un bac pour entretoises défectueuses (7), un bac pour entretoises conformes (8), des conteneurs (9) et (10) pour la collecte des entretoises défectueuses et conformes respectivement, des capteurs laser (11) et (12).

Le disque (4) porte deux entretoises d'étalonnage (13) d'épaisseur connue. Sur le panneau latéral se trouvent un connecteur d'alimentation et un bouton de mise en marche (14 et 15), ainsi qu'un connecteur pour la connexion au PC.
Le système fonctionne comme suit.
Les entretoises contrôlées sont placées manuellement sur le plateau (1), le distributeur (2) projette successivement les entretoises sur le disque rotatif (4), qui déplace les entretoises dans la zone de mesure des capteurs laser (11) et (12). Lorsque l'entretoise se trouve dans la zone de mesure, elle est mise en rotation par l'entraînement (6) et, par conséquent, l'épaisseur est mesurée en spirale sur la surface de l'entretoise, ce qui permet d'enregistrer les défauts de surface étendus. Après la mesure, l'entretoise arrive sur le plateau (7), qui bascule et la projette dans le conteneur pour entretoises défectueuses (9), ou dans le conteneur pour entretoises conformes (10).
Système de mesure de l'épaisseur de rondelles plates (entretoises)