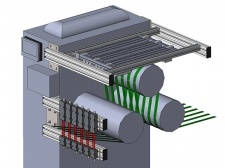
Le système est conçu pour la numérisation sans contact et la mesure des paramètres géométriques des tubes laminés, fabriqués en feuille PBL et ABL.
Application de la machine : production à grande échelle.
Système de mesure de la géométrie de tubes laminés RF092

Système de mesure de la géométrie des tubes laminés
| Nom du paramètre | Valeur |
| Diamètres mesurés, mm | 13...50 |
| Exactitude de mesure de diamètre, µm | ± 10 |
| Plage d'épaisseur de la feuille, mm | 0,05…0,5 |
| Exactitude de mesure de l'épaisseur de la feuille et de la soudure, µm | ± 5 |
| Exactitude de la mesure de longueur de tube, mm | ±0,1 |
| Interface vers PC | Ethernet |
| Alimentation | 220 V |
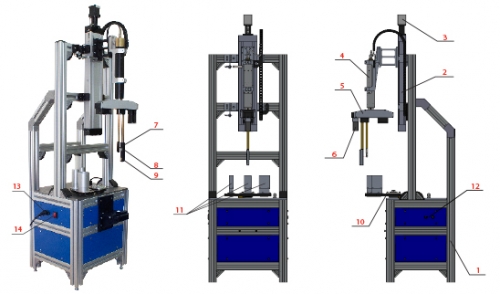
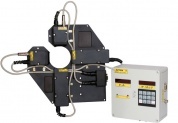
Le système comprend un bâti principal 1 qui porte une platine de translation linéaire 2 avec un moteur pas à pas 3. La platine de translation 2 porte un module de rotation 4 doté d'un moteur et d'un codeur intégrés (non représentés). Un module de translation linéaire à trois positions 5 avec moteur 6 est placé sur le module de rotation. Le module 5 porte trois capteurs de triangulation laser 7-9. Le capteur laser 7 est destiné au balayage de la surface intérieure du tube, les capteurs laser 8 et 9 sont destinés au balayage de la surface extérieure du tube. Les lignes de mesure des capteurs 7 et 8 sont alignées. Pour éliminer l'influence des capteurs les uns sur les autres lors du contrôle de films semi-transparents, le capteur 8 contient un laser bleu et le capteur 7 un laser rouge. Le système comprend une table tournante 10 qui porte trois cylindres d'étalonnage 11 pour l'étalonnage automatique du système. Le connecteur d'interface 12, le connecteur d'alimentation 13 et l'interrupteur ON/OFF 14 sont également représentés.
La machine fonctionne comme suit :
Le tube (non représenté) est placé en position de mesure sous les capteurs laser de telle sorte que l'axe du tube coïncide avec l'axe de rotation du module rotatif 4.
Pour obtenir l'exactitude requise, la plage de mesure des capteurs laser ne doit pas dépasser 5 mm ; ainsi, toute la plage de diamètres de tube (20...50 mm) est divisée en 3 sous-plages (20...30, 30...40 et 40...50 mm). Selon le diamètre du tube, le module 5 place le capteur dans l'une des trois positions de contrôle possibles (il existe trois positions de décalage radial des capteurs par rapport à l'axe de rotation du module 4).
Le système de translation linéaire 2 abaisse les capteurs laser. Pendant la translation, le capteur 9 détermine la position du bord du tube (c'est le début de la mesure de la longueur du tube), puis les capteurs 7, 8 déterminent le même bord.
Après détection du bord supérieur du tube, le système déplace les capteurs en position de contrôle de la forme du tube (à 10 mm du bord).
Le module 4 fait tourner le module 5 équipé de capteurs. Les capteurs mesurent les distances aux surfaces intérieure et extérieure du tube. Les données sont transmises au PC où l'épaisseur du film, les paramètres de soudure et la forme du tube sont calculés.
Après avoir effectué un tour complet, le système 2 abaisse les capteurs laser et le capteur 9 mesure la longueur du tube.
Les capteurs sont relevés en position haute et le cycle de mesure se répète pour le tube suivant.
Système de mesure de la géométrie des tubes laminés